Metāla konstrukciju cinkošana – ilgtermiņa aizsardzība pret koroziju
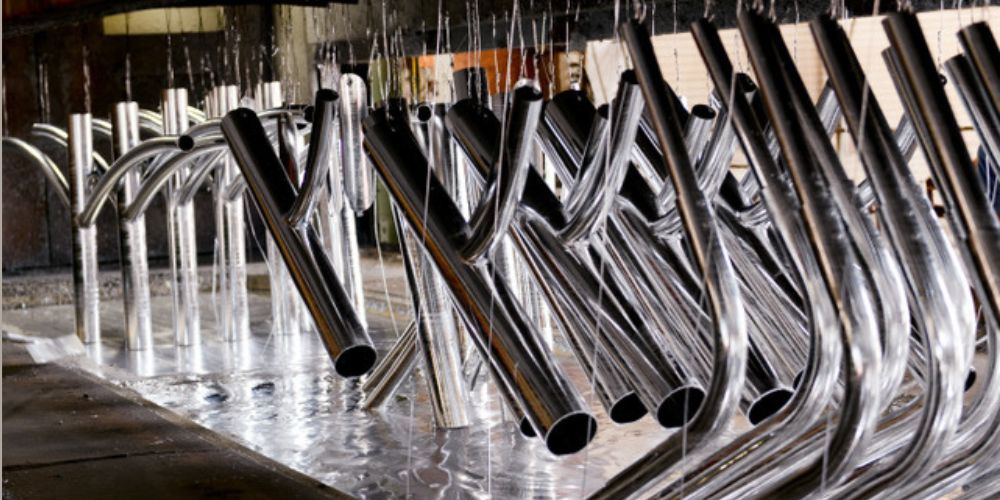
Karstā cinkošana ir viens no ilgmūžīgākajiem veidiem, kā pasargāt tērauda konstrukcijas no korozijas. Atbilstoši veikta cinkošana var nodrošināt aizsardzību vairākus gadu desmitus; pārklājuma kalpošanas ilgums atkarīgs no tā biezuma un apkārtējās vides iedarbības.
Latvijas klimatā tērauda konstrukcijas ietekmē mitrums, temperatūras svārstības, ceļu kaisīšanas sāļi un piejūras vide. Neaizsargāts tērauds šādos apstākļos var sākt korodēt, savukārt krāsotu konstrukciju apkopes biežums atkarīgs no izmantotās pārklājuma sistēmas un ekspluatācijas apstākļiem.
Šajā rakstā skaidrojam, kā darbojas metāla konstrukciju cinkošana, cik ilgi tā kalpo, kā tā salīdzināma ar krāsošanu un kā sagatavot izstrādājumus, lai rezultāts būtu kvalitatīvs. Zn Metals karstās cinkošanas pakalpojumus Jelgavā sniedz kopš 2004. gada.
Kas ir karstā cinkošana un kā tā aizsargā tēraudu
Karstā cinkošana ir process, kurā attīrītu tērauda izstrādājumu iegremdē izkausētā cinkā aptuveni 450 °C temperatūrā. Cinks reaģē ar tēraudu un veido metalurģiski saistītu cinka un dzelzs sakausējuma slāņus, virs kuriem ir tīra cinka kārta.
Sakausējuma slāņi ir cietāki par pamattēraudu, tāpēc pārklājums labi iztur transportēšanas, montāžas un ekspluatācijas mehānisko slodzi, lai gan ļoti spēcīgas iedarbības rezultātā to tomēr iespējams sabojāt.
Cinks aizsargā tēraudu divos veidos:
- barjeras aizsardzība. Blīvs cinka slānis neļauj mitrumam un skābeklim piekļūt tēraudam;
- katodiskā aizsardzība. Nelielu pārklājuma bojājumu vietās apkārtējais cinks var nodrošināt atsegtā tērauda elektroķīmisku aizsardzību. Aizsardzības efektivitāte ir atkarīga arī no bojājuma apmēra un vides.
Iegremdēšanas metode ļauj pārklāt arī konstrukciju stūrus un pieejamās iekšējās virsmas, ja konstrukcijā ir pareizi izveidotas ventilācijas un drenāžas atveres.
Cinkošanas process soli pa solim
Kvalitatīvs cinka pārklājums sākas ar pareizu konstrukcijas projektēšanu un virsmas sagatavošanu. Tālāk aprakstīti tipiski karstās cinkošanas posmi; konkrētā ražotnē to secība un pēcapstrāde var atšķirties.
- Pieņemšana un pārbaude. Izstrādājumu pārbauda, vai tam ir ventilācijas un drenāžas atveres un vai tas ietilpst vannā.
- Attaukošana. Sārmainā šķīdumā noņem eļļu, taukus un netīrumus.
- Kodināšana. Skābes šķīdumā noņem rūsu un valcēšanas plāvu (okalīnu).
- Skalošana. Notīra skābes atlikumus.
- Flusēšana. Flusa šķīdums aizsargā tīro virsmu un uzlabo cinka saķeri.
- Žāvēšana (ja paredzēta procesā). Pirms iegremdēšanas izstrādājumu sagatavo tā, lai uz virsmas nepaliktu mitrums.
- Iegremdēšana cinkā. Izstrādājumu iegremdē izkausētā cinkā ~450 °C temperatūrā, līdz tas sasilst līdz vannas temperatūrai.
- Atdzesēšana un iespējamā pasivēšana. Pēc izcelšanas izstrādājumu atdzesē; pasivēšanu var izmantot, lai samazinātu baltās rūsas veidošanās risku uzglabāšanas laikā.
- Apdare un kvalitātes kontrole. Notīra notecējumus, mēra pārklājuma biezumu un sagatavo dokumentāciju.
Ja uz konstrukcijas ir veca krāsa, noturīgi piesārņojumi vai metināšanas izdedži, ar kodināšanu vien var nepietikt. Tad nepieciešama papildu mehāniska virsmas sagatavošana. Zn Metals pakalpojumu klāstā ir skrotēšana un pasivācija; piemērotāko sagatavošanas metodi nosaka pēc izstrādājuma stāvokļa.
Cik ilgi kalpo cinkots pārklājums
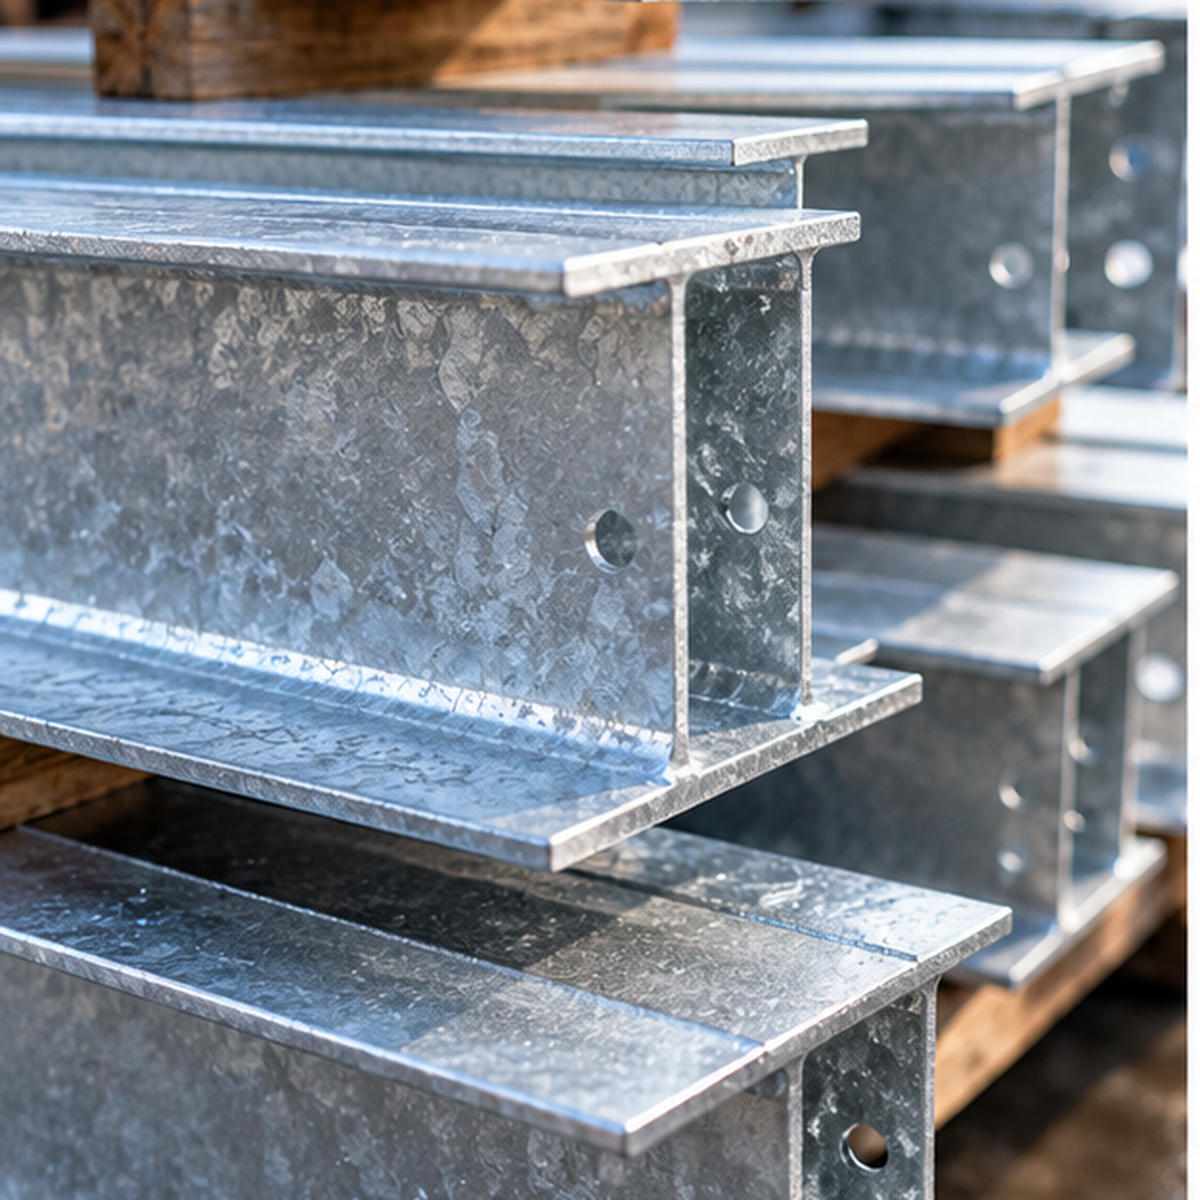
Cinkota pārklājuma kalpošanas laiks ir atkarīgs no diviem faktoriem: pārklājuma biezuma un vides agresivitātes. Standarts LVS EN ISO 1461 nosaka minimālo vidējo biezumu, piemēram, 85 µm tēraudam, kas biezāks par 6 mm.
Vides agresivitāti raksturo korozijas kategorijas saskaņā ar ISO 9223. Tabulā dots ilustratīvs novērtējums 85 µm cinka pārklājumam, nevis garantēts kalpošanas laiks konkrētam objektam.
| Korozijas kategorija | Vides piemēri | Cinka zudums, µm/gadā | Aptuvenais kalpošanas laiks |
| C2 – zema | Lauku vide, sausas neapsildītas ēkas | 0,1–0,7 | 100+ gadi |
| C3 – vidēja | Pilsētas, vieglas rūpniecības zonas | 0,7–2,1 | 40–120 gadi |
| C4 – augsta | Rūpniecības zonas, piekraste, ceļi ar sāli | 2,1–4,2 | 20–40 gadi |
| C5 – ļoti augsta | Agresīva rūpnieciska vide, jūras zona | 4,2–8,4 | 10–20 gadi |
Latvijā korozijas kategorija ir atkarīga no konkrētās atrašanās vietas un ekspluatācijas apstākļiem: iekšzemes, rūpnieciskās, piekrastes un sāls iedarbībai pakļautās vietās tā var būt atšķirīga. Agresīvākai videi var izvērtēt duplekso sistēmu – cinkošanu kopā ar krāsošanu.
Avoti: LVS EN ISO 1461, ISO 9223, ISO 14713-1. Skaitļi ir orientējoši; precīzu aprēķinu konkrētam objektam var veikt projektētājs.
Cinkošana vai krāsošana: kas izdevīgāk?
Izvēloties starp karsto cinkošanu un krāsošanu, jāvērtē ne tikai sākotnējās izmaksas, bet arī paredzētais ekspluatācijas laiks, vides agresivitāte un nepieciešamā apkope. Abām metodēm ir savas priekšrocības, un izmaksu salīdzinājums ir atkarīgs no konkrētā projekta.
| Kritērijs | Karstā cinkošana | Krāsošana | Aukstā cinkošana (cinka krāsa) |
| Kalpošanas laiks C3 vidē | 40–120 gadi (85 µm pārklājums) | Parasti 7–15 gadi līdz pirmajai apkopei (ISO 12944) | Līdzīgi krāsošanai, atkarīgs no produkta |
| Saķere ar tēraudu | Metalurģiska saķere | Mehāniska, var lobīties | Mehāniska |
| Bojājumu izturība | Augsta, aizsargā arī skrāpējumus | Bojājuma vietā iespējama korozija | Vidēja |
| Iekšējās virsmas un stūri | Pārklājamas pieejamās virsmas | Grūti sasniedzamas | Grūti sasniedzamas |
| Apkope | Parasti mazāka apkopes vajadzība | Atkarīga no sistēmas | Atkarīga no sistēmas |
| Kvalitātes kontrole | Biezums mērāms pēc EN ISO 1461 | Atkarīga no krāsotāja | Atkarīga no krāsotāja |
Ar cinku bagātas remonta krāsas var izmantot lokāliem pārklājuma bojājumu remontiem, ja tās atbilst attiecīgajām prasībām. Tās nav identiskas karstās cinkošanas procesā iegūtam pārklājumam.
Publiskajos iepirkumos un infrastruktūras projektos karstā cinkošana bieži jau ir ierakstīta specifikācijā. Tad svarīgi izvēlēties partneri, kas spēj nodrošināt standartam atbilstošu pārklājumu un dokumentāciju.
Kā sagatavot metāla konstrukcijas cinkošanai
Labākais rezultāts sākas jau projektēšanā. Konstrukcija, kas izstrādāta, domājot par cinkošanu, būs kvalitatīvāka, drošāka un bieži arī lētāk apstrādājama.
- Ventilācijas un drenāžas atveres. Slēgtiem profiliem un caurulēm jābūt atverēm, lai šķidrumi un gaiss varētu brīvi ieplūst un izplūst. Bez tām iespējami nepārklāti laukumi, un slēgtā tilpumā gaiss karstumā var izraisīt bīstamu spiedienu.
- Izmēri. Zn Metals cinkošanas vannas garums ir 10,5 m, platums 1,4 m un dziļums 2,9 m. Izmantojot dubultās iegremdēšanas metodi, iespējams cinkot arī konstrukcijas līdz 13 m garumā; piemērotība jāizvērtē individuāli.
- Metinājumi. Pirms cinkošanas jānotīra metināšanas izdedži un jāizvērtē šuvju un savienojumu piemērotība cinkošanas procesam. Nepieciešamais šuvju risinājums atkarīgs no konstrukcijas.
- Krāsa, marķējumi un uzlīmes. Šādi pārklājumi pirms cinkošanas jānoņem ar konkrētajam materiālam piemērotu metodi.
- Plānas un lielas plāksnes. Var deformēties karstuma ietekmē. Simetriska konstrukcija un vienāds materiāla biezums samazina šo risku.
- Vītnes un kustīgās daļas. Par tām jāvienojas iepriekš, jo cinka slānis maina izmērus.
- Piekāršanas vietas. Paredziet caurumus vai cilpas, aiz kurām izstrādājumu var droši pacelt.
Ja šaubāties par konstrukcijas piemērotību, sūtiet rasējumu pirms ražošanas. Zn Metals speciālisti ieteiks, kur izvietot atveres un kā izvairīties no deformācijām.
Dupleksā sistēma: cinkošana un krāsošana kopā
Dupleksā sistēma apvieno karsto cinkošanu ar krāsas pārklājumu. Pareizi izvēlēta un uzklāta sistēma var būtiski pagarināt aizsardzības ilgumu, taču konkrēts kalpošanas laiks ir atkarīgs no virsmas sagatavošanas, pārklājuma sistēmas un ekspluatācijas vides.
To izvēlas divos gadījumos:
- agresīva vide. C4–C5 kategorijā, piemēram, ostās, piekrastē vai ķīmiskās rūpniecības objektos;
- vizuālās prasības. Kad konstrukcijai vajadzīga noteikta RAL krāsa, piemēram, fasādes elementiem, žogiem vai arhitektūras detaļām.
Lai krāsa uz cinkota tērauda labi turētos, virsma jāsagatavo atbilstoši izvēlētajai krāsošanas sistēmai. Zn Metals piedāvā gan karsto cinkošanu, gan krāsošanu, tostarp duplekso pārklājumu risinājumus.
Kur izmanto cinkotas metāla konstrukcijas
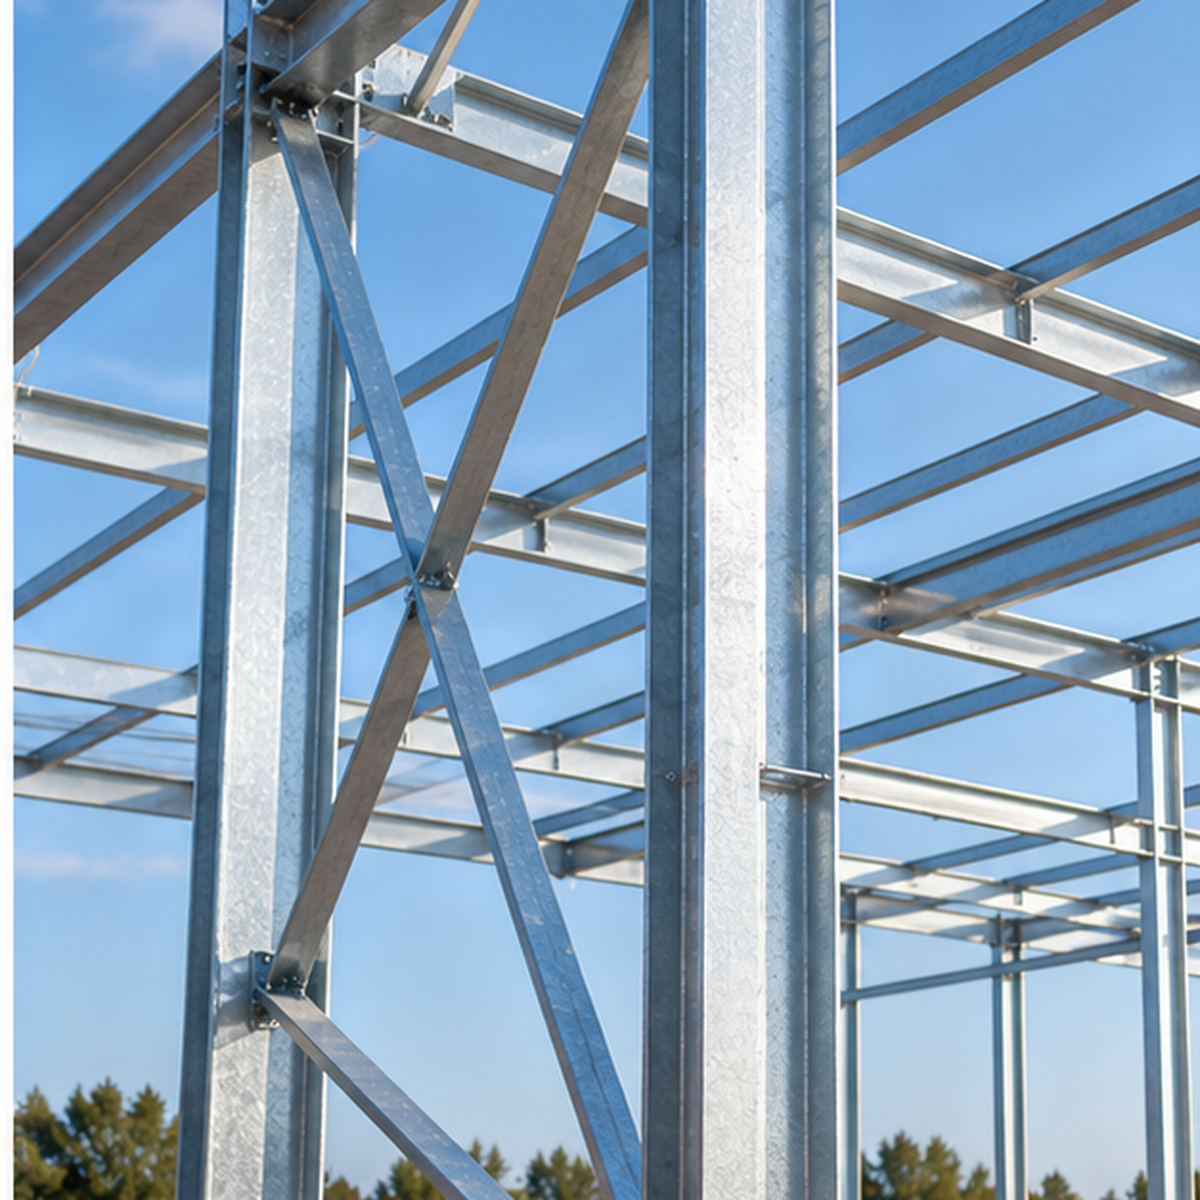
Karstā cinkošana ir piemērota daudzām tērauda konstrukcijām, īpaši āra vai mitrā vidē, ja konstrukcijas materiāls, izmēri un uzbūve atbilst cinkošanas tehniskajām prasībām.
- Būvniecība: kolonnas, sijas, kāpnes, margas, platformas, nojumes, balkoni.
- Infrastruktūra: ceļu barjeras, apgaismojuma stabi, ceļa zīmju konstrukcijas, tilti un gājēju tiltiņi.
- Enerģētika: elektrolīniju balsti, apakšstaciju konstrukcijas, saules paneļu stiprinājumi.
- Lauksaimniecība: fermu konstrukcijas, nojumes, dzīvnieku aploki, tehnikas detaļas.
- Žogi un vārti: stabi, rāmji, paneļi.
- Rūpniecība: plaukti, stendi, cauruļvadu balsti, aprīkojuma rāmji.
Tērauds un cinks ir pārstrādājami materiāli. Konstrukciju ilgs kalpošanas laiks var samazināt vajadzību pēc biežas nomaiņas un apkopes.
Kāpēc izvēlēties Zn Metals
Zn Metals nodrošina metāla virsmu apstrādi Jelgavā un darbojas kopš 2004. gada. Uzņēmuma būtiska priekšrocība ir lielākā cinkošanas vanna Latvijā.
- Vairāk nekā 20 gadu pieredze ar būvniecības, infrastruktūras un ražošanas uzņēmumiem.
- Vairāki virsmu apstrādes pakalpojumi vienuviet: skrotēšana, karstā cinkošana, pasivācija, pulverkrāsošana un slapjā krāsošana. Piemērotāko kombināciju izvēlas atbilstoši projektam.
- Ražotne Jelgavā ļauj apkalpot klientus no dažādiem Latvijas reģioniem; piegādes un loģistikas nosacījumus saskaņo individuāli.
- Pārklājuma kvalitātes novērtēšanā var izmantot biezuma mērījumus un LVS EN ISO 1461 prasības; konkrētā pasūtījuma dokumentācijas apjoms jāsaskaņo ar uzņēmumu.
- Pirms ražošanas ieteicams saskaņot konstrukcijas rasējumu, izmērus un ventilācijas un drenāžas atveru izvietojumu, lai mazinātu apstrādes riskus.
Biežāk uzdotie jautājumi
Cik maksā karstā cinkošana?
Cenu parasti aprēķina par kilogramu. To ietekmē izstrādājuma svars, forma, sarežģītība, materiāla biezums un papildu apstrāde, piemēram, skrotēšana vai krāsošana. Precīzu cenu iegūsiet, nosūtot rasējumu vai izstrādājuma aprakstu.
Kāda ir atšķirība starp karsto un auksto cinkošanu?
Karstajā cinkošanā tēraudu iegremdē izkausētā cinkā, veidojot metalurģiski saistītu pārklājumu. Par auksto cinkošanu mēdz dēvēt cinku saturošas krāsas uzklāšanu; šo metožu īpašības un pielietojums atšķiras.
Vai cinkotu metālu var krāsot?
Jā. Karstās cinkošanas un krāsošanas kombināciju sauc par duplekso sistēmu. Pareizi izvēlēta un uzklāta tā var nodrošināt papildu aizsardzību un vēlamo krāsu.
Vai var cinkot vecu, rūsējušu konstrukciju?
Atsevišķos gadījumos jā, ja konstrukcijas stāvoklis un uzbūve to pieļauj. Pirms cinkošanas jānoņem vecie pārklājumi un piesārņojumi; piemērotību izvērtē speciālists.
Kāpēc uz cinkotas virsmas parādās balti plankumi?
Baltā rūsa var veidoties, ja svaigi cinkoti izstrādājumi ilgstoši atrodas mitrumā ar nepietiekamu gaisa apmaiņu. Pasivēšana un pareiza uzglabāšana palīdz samazināt tās veidošanās risku.
Vai cinkošanas laikā konstrukcija var deformēties?
Plānām plāksnēm un asimetriskām konstrukcijām ir šāds risks. To samazina pareiza projektēšana un konsultācija ar cinkotāju pirms ražošanas.
Ilgtermiņa aizsardzība sākas ar pareizu izvēli
Metāla konstrukciju cinkošana ir ilgtermiņa aizsardzības risinājums, kas piemērotos apstākļos var mazināt apkopes vajadzību un kopējās ekspluatācijas izmaksas. Rezultāts atkarīgs no konstrukcijas, pārklājuma un apkārtējās vides.
Plānojat projektu ar metāla konstrukcijām? Nosūtiet rasējumu vai izstrādājuma aprakstu Zn Metals, lai saņemtu individuālu piedāvājumu un noskaidrotu piemērotāko virsmas apstrādes risinājumu.
Zn Metals · Aviācijas iela 18E, Jelgava